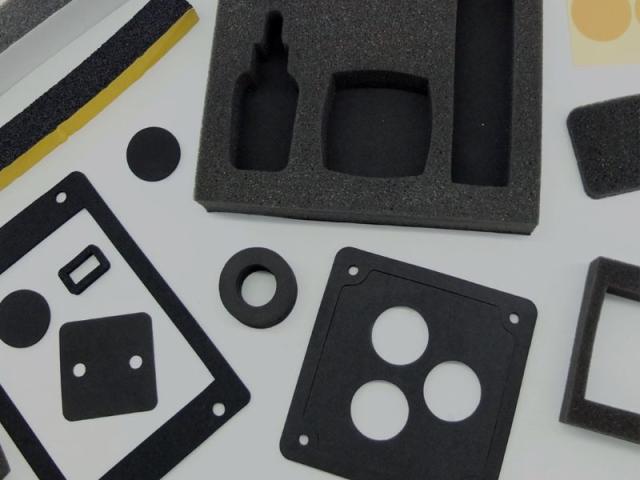
大多數泡棉零件都不是方塊。它們是有型腔的內襯、帶孔的墊片、帶輪廓的間隔件——必須切出來,而怎麼切,同時決定了單價與首單是否順利。只有兩條路,選錯是客製泡棉專案超預算最常見的原因。
模切與 CNC 銑削是兩種工具,對應兩種需求
模切用一把依零件輪廓彎製的鋼刀模。刀模是一次性投入;做好之後,每一件幾秒鐘沖出來,所以單價隨數量迅速下降並保持穩定。形狀不再變、要反覆下單的零件,走模切。
CNC 銑削依圖紙用移動的主軸切,完全不需要模具。沒有刀模要攤,第一件與第 100 件的成本一樣,適合打樣、小批量、厚塊料,以及圖紙還在改的階段。零件有深度時也只有這條路——型腔或輪廓,平的刀模搆不到。
兩種工藝在同一個廠裡,所以「用哪種」取決於你的數量與節奏,而不是取決於我們做不做得到。
哪種工藝適合你的零件
| 你的情況 | 工藝 | 原因 |
|---|---|---|
| 打樣、首件 | CNC | 不用開模,改圖只多切一次 |
| 設計還沒定 | CNC | 對著還沒定的形狀開模,錢是白花的 |
| 長期重複下單 | 模切 | 刀模成本攤得開,單價下降 |
| 厚件帶型腔 | CNC | 平刀模切不出三維型腔 |
| 薄件、大數量 | 模切 | 這個組合最快也最便宜 |
| 一張單裡多個尺寸 | 看情況 | 一個形狀一把刀;有時 CNC 整體更省 |
什麼讓一個零件變貴
價格更多由圖紙決定,而不是材料。三件事影響最大:
- 內直角。刀模拐不出真正的 90° 內角,必須留圓角;不理會這一點的圖紙,後面要麼改,要麼切壞。CNC 可以切得更尖,代價是走刀更慢。
- 很小的孔與很窄的連接筋。孔周圍的泡棉要能連住。孔相對於泡棉的厚度與密度太小時,會撕裂,或者要另加一道沖孔工序。
- 厚泡棉裡的深型腔。深度會把零件從模切推向 CNC,而銑削工時正是價格所在。
這些都不是「做不了」,是成本項。越早提出來越便宜——圖紙階段加一個 3 mm 圓角不花錢;開完模再加,就是重新開一把刀。
我們能加工的材料
XPE、IXPE、IXPP,3~40 倍發泡,單層與多層複合塊料都有。零件可以複合薄膜、鋁箔、布料或不織布,也可以貼壓敏膠加離型紙交貨。如果零件一面要軟、一面要硬,那是複合的決定,必須在開切之前定。
從圖紙到交貨
- 寄圖紙。PDF、DWG、DXF 或 STEP,註明材料、厚度、數量,以及哪一維公差重要。第一輪看,帶尺寸的草圖也可以。
- 工藝評審。我們回覆影響成本或可行性的點:圓角、孔徑、該模切還是該銑削、公差應該放在哪一維。
- 樣品。實際零件切樣,或實際材料的 A4 片——免費,含運費——讓你在自己的工序裡試這批泡棉本身。
- 開模與量產。模切件先做刀模,銑削件直接進生產。常規交期為訂單確認後 15~20 天。
數量與起訂量
常規捲材與片材從 1000 平方米起。客製件單獨確認,因為起訂量取決於兩件事:要不要開刀模,這一批要跑多少材料。首單請同時告訴我們年用量——一年訂一次的零件與每月訂一次的零件,定價邏輯不同,而只有其中一種值得開模。
首單最容易犯的錯
- 圖紙沒定就開模。先用 CNC 打樣。
- 把公差標在沒人量的尺寸上,裝配真正依賴的那一維反而空著。
- 先定形狀再定材料。厚度與密度決定了能不能切。
- 忘了膠。離型紙會改變切割與包裝方式,提前定更省事。
常見問題
沒有刀模,能依圖紙切件嗎?
可以。CNC 銑削直接讀 PDF、DWG、DXF 或 STEP,不需要任何模具。
客製件起訂量是多少?
客製件單獨確認。起訂量取決於是否需要開模以及材料開機量,把圖紙與數量寄過來,我們給出明確口徑。
首件樣品要多久?
材料樣品(A4 片)隨時寄出,免費。實際零件的切樣取決於要不要開刀模;銑削件更快。
能帶膠交貨嗎?
可以。壓敏膠加離型紙,在切割之前貼好,是常規選項。
相關內容
XPE 泡棉 · IXPE 泡棉 · IXPP 泡棉 · 全部泡棉材料 · 如何選擇泡棉供應商
把圖紙與數量寄過來,我們告訴你這個零件走哪條路更便宜——以及我們自己會怎麼選。