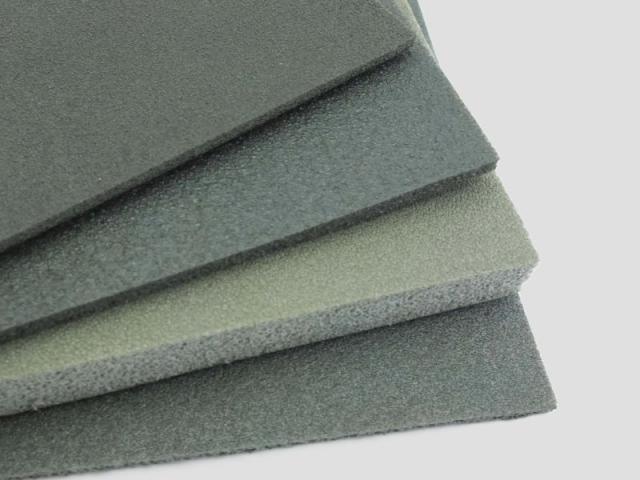
一句話結論:高密度不是另一種材料,它是低倍率發出來的 XPE。密度和發泡倍數是同一個數的兩種寫法:3 倍發出來約 300 kg/m³,40 倍發出來約 26.8 kg/m³。密度高,意思是同樣體積裡聚合物多、氣體少。
密度換來什麼
| 檢測項目 | 3 倍 | 5 倍 | 8 倍 | 10 倍 |
|---|---|---|---|---|
| 表觀密度(kg/m³) | 300±40 | 200±30 | 125±15 | 100±10 |
| 邵氏硬度(°) | 65~75 | 60~70 | 50~60 | 45~50 |
| 撕裂強度 橫 / 縱(kN/m) | ≥12 / ≥14 | ≥12 / ≥13 | ≥9.0 / ≥9.5 | ≥6.0 / ≥6.5 |
| 拉伸強度 橫 / 縱(MPa) | ≥1.4 / ≥1.6 | ≥1.3 / ≥1.5 | ≥0.9 / ≥1.0 | ≥0.7 / ≥0.8 |
| 壓縮永久變形(23±2℃,22h) | ≤2% | ≤2% | ≤3% | ≤5% |
| 導熱係數(W/m·K) | ≤0.095 | ≤0.095 | ≤0.084 | ≤0.073 |
| 吸水率(23±2℃,22h) | ≤0.2% | ≤0.2% | ≤0.2% | ≤0.2% |
順著一個方向讀這張表,密度就是硬度:3 倍那一檔硬,被壓住也幾乎不讓出厚度;到 10 倍,同樣一塊板只剩三分之一的聚合物,手感已經接近軟墊。
其中壓縮永久變形是要長期承力的件最該看的一行:3 倍與 5 倍在 23±2℃、22 小時後永久變形 ≤2%,也就是壓完幾乎全都彈回來。墊在長期不動的重物下面,這一行比硬度更決定它幾年後還在不在原位。
哪些位置要用高密度
- 反覆受點荷載的位置。健身房地墊、工具箱內襯、重家具下面的墊層,同一個位置天天受力。密度高的檔位能守住厚度,上面的面層才不會塌下去。
- 窄邊與細橋。模切件上那些很窄的連接處靠的是撕裂強度:3~8 倍在 12 kN/m 上下,10 倍只剩 6 kN/m 上下。
- 要上螺絲、卡扣或鉚釘的位置。螺絲擰在低密度泡棉裡會拉脫,在高密度裡能咬住。
- 要銑出乾淨切口的位置。密度高的泡棉加工時切口更利落、邊更挺,零件要裝進殼體時這一點很要緊。
- 要熱成型保住形狀的位置。高密度片材可以加熱壓成形狀,冷卻後自己保持住。
高密度的代價
密度是用重量和材料換來的:同樣一塊板,10 倍的聚合物只有 3 倍的三分之一,重量與材料成本也跟著降下來。所以多數設計取的是通過荷載測試的最輕那一檔,而不是手上能拿到的最密那一檔。
反過來,需要「軟」的地方也不該硬上高密度:坐墊、瑜珈墊、薄襯層要的是回彈與貼合,密度上去反而變沉變硬。為什麼有些件刻意不往高密選,見五金包裝內襯泡棉。
博豐泡棉供應什麼
博豐泡棉是交聯聚烯烴泡棉的生產廠家,在廣東珠海擁有 10,000 m² 廠房、5 條生產線,年產能 5,000 噸。XPE 覆蓋 3~40 倍,高密度區間可以按件客製厚度、幅面、顏色與複合面層。
常見問題
多少倍算高密度?
沒有一條普適的界線,它取決於拿誰做參照。博豐泡棉的 XPE 覆蓋 3~40 倍,對應表觀密度 26.8~300 kg/m³;以薄型包裝襯墊與地墊常用的 25~40 倍(約 26.8~40 kg/m³)那一端為參照,3~10 倍就是高密度。
密度越高越好嗎?
不是。密度換來硬度、撕裂強度與抗壓縮,代價是重量、成本和手感。要承力、要上緊固件的位置該用高密度;要軟、要貼合、要輕的位置,高密度反而是錯的。
高密度 XPE 泡棉怎麼加工?
和常規 XPE 一樣:模切、銑槽、熱合、複合鋁箔或不織布、背膠,都可以在廠內完成。密度高的泡棉切邊更利落,窄邊也更耐撕。
高密度泡棉和普通 XPE 有什麼區別?
是同一族材料的兩個密度端,不是兩種材料。交聯方式、泡孔結構(閉孔)與吸水率都不變;變的是同樣體積裡有多少聚合物 —— 於是硬度、撕裂強度與承力後的厚度保持能力都跟著變。
延伸閱讀
另見:XPE 泡棉是什麼材質 · XPE 泡棉片材 · XPE 泡棉捲材 · 五金包裝內襯泡棉 · 聯絡我們