
Customization
Made to order — density, thickness, colour and die-cut shape to your drawing.
Tell us the part; we will suggest a grade and sample.
Tel.: 13824182115
Email: info@bofoam.com
陶瓷包裝泡棉是給陶瓷製品做運輸與儲存防護的泡棉內襯。它和玻璃包裝泡棉看著像同一件事,實際不是:玻璃是平的,陶瓷是中空的。
平的東西怕彎,中空的東西怕頂。所以陶瓷內襯要解決的核心問題是:點載荷頂在一個沒有支撐的曲面上,怎麼讓它不裂。
陶瓷和玻璃,風險不是同一類
| 平板玻璃 | 陶瓷件(瓶、碗、杯、罐) | |
|---|---|---|
| 形狀 | 平面、成疊 | 三維、多為中空 |
| 最怕什麼 | 整片彎曲、邊緣磕碰 | 點載荷頂在不受支撐的曲面壁上 |
| 內襯要做什麼 | 護邊 + 層間隔開 | 按輪廓挖槽 + 內部支撐 |
| 挖槽形狀 | 矩形槽即可 | 要跟著輪廓走,矩形槽護不住瓶身 |
玻璃包裝的做法見玻璃包裝泡棉:平板玻璃怎麼護邊、怎麼隔層。本頁只講陶瓷這一路。
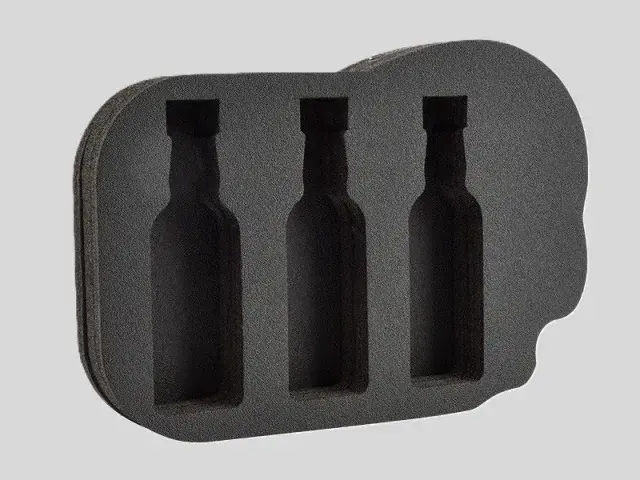
挖槽要跟著輪廓走,不是挖個方洞
這是陶瓷內襯最容易被省掉、也最容易出問題的一步。把一件瓶身放進矩形槽裡,接觸只發生在幾個點上——通常是瓶身最粗的那一圈和槽壁的兩條稜。運輸中的振動會把全部衝擊集中到這幾個點,而陶瓷恰恰是最怕點載荷的。
正確的做法是讓槽壁貼著輪廓,把接觸面攤開:
- 按圖或按樣挖槽。有 3D 圖按圖銑削;沒有圖就寄樣,按實物掃描或按樣配做。批量件的尺寸一致性靠模具或程序保證,比手工裁切穩定。
- 讓槽深比件高一點。件要完全落進槽裡,靠泡棉承擔側向力,而不是靠件本身頂住槽底。
- 肩部與頸部要單獨托。瓶類的重心不在最粗處,肩部與頸部是薄壁區,需要單獨給支撐面,不能只靠瓶身一圈卡住。
- 留取件的手位。槽挖得太貼合就取不出來。設計時留指位或做上下分層的結構。
模切與銑削怎麼選,見泡棉內襯客製:模切與 CNC 銑削怎麼選。
中空件最難的一處:內部要不要撐
中空陶瓷件的壁本身很薄,而且內側完全沒有支撐。外面有內襯頂著,內側是空的——一旦外部受到衝擊,壁會向內塌陷。
所以中空件的內襯經常要做成兩層:
- 外套層。按外輪廓挖槽,把件固定住。
- 內撐件。做一段能塞進件口或件腔的泡棉柱,從內側頂住壁,把衝擊從「壁受彎」變成「壁受壓」。內撐件的外徑按件腔內徑配,塞入要有一點過盈,但不能大到撐裂。
口部、耳部、把手這些突出部位另做局部托塊——它們是最先被撞到的地方,也是最容易斷的地方。要不要做內撐、撐到什麼程度,取決於件的壁厚與運輸條件,把件告訴我們,我們按件配。
材料與可供規格
| 項 | 可供範圍 | 說明 |
|---|---|---|
| 材質 | XPE / IXPE | 均為閉孔交聯聚乙烯泡棉 |
| 發泡倍率 | 25 倍 / 30 倍 | 表觀密度 40±4 / 33.3±3 kg/m³(GB/T 6343) |
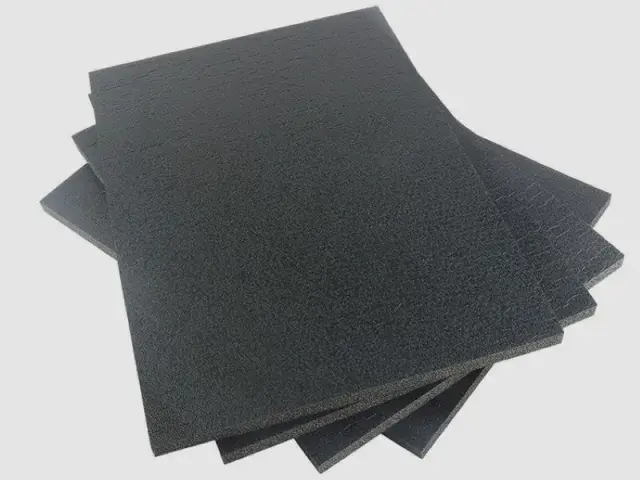
| 厚度 | 50 mm / 80 mm / 100 mm,可客製 | 屬熱合多層,見下 |
| 幅寬 | 500~2000 mm(XPE) | 按你的排版尺寸供 |
| 顏色 | 黑色、白色;彩色可客製 | 深色件建議先確認色板 |
| 加工 | 按圖模切、CNC 銑削、熱合、複合 | 槽形按件輪廓做 |
| 阻燃 | 可提供 UL94 HF-1 阻燃牌號 | 厚度與密度請與我們的工程人員確認,因為分級是在具體構造上驗證的 |
⚠️ 50 mm 以上的厚度不是單層,是多層熱合出來的。XPE 單層厚度範圍是 3~15 mm,需要更厚時把多層熱壓成整塊——熱合後的整塊密度與厚度比疊鋪幾層更均勻,也不會在層間存空氣、不會在使用中分層。這一點請務必轉達給你的包裝結構設計:槽深是按整塊厚度算的,不是按幾張片材疊起來算的。
專案有阻燃要求時,可選高阻燃牌號:氧指數 27,滿足 GB 8410 A0 與 UL94 V2。也可提供 UL94 HF-1 與 GB8624-B1 阻燃牌號,厚度與密度請與我們的工程人員確認,因為分級是在具體構造上驗證的。
關於「防潮防水」和「環保材料」
源稿寫「防潮防水,具備一定的阻水功能」和「採用可回收利用的原材料生產,符合綠色包裝理念」。兩處都要收一收:
泡棉擋水靠的是不吸水,不是密封。閉孔結構讓水進不到材料內部(吸水率 ≤0.4%,GB/T 1034),所以內襯受潮不會吸脹、不會失去緩衝。但它不是密封層——外箱的防潮、阻汽由包裝結構裡的阻隔層負責,泡棉不承擔這一項。需要隔熱或阻汽的部位可以複合鋁箔,見複合泡棉。
我們不寫「符合綠色包裝理念」這類結論——它沒有指名任何標準。聚乙烯材料本身可回收是事實,但一件包裝是否滿足你所在市場的包裝法規(回收標識、材料申報、可回收性分級),由包裝方按其市場規則判定。需要材料側的資料,把清單給我們。
責任邊界:我們供材料,不做包裝方案
我們供的是泡棉材料,並按圖模切、銑削、熱合與複合。包裝的結構方案、跌落與振動試驗、以及是否滿足運輸安全要求,由包裝方與貨主負責。
陶瓷件是否能完好運達,取決於包裝結構設計、外箱強度、堆碼與運輸條件,不由泡棉這一層決定。我們能做的是按你指定的密度、厚度與槽形供貨,並提供該牌號的常規檢測數據。需要做跌落試驗的材料,我們可以按你的試驗方案供樣。
報價要提供什麼
- 件的尺寸與形狀。有 3D 圖最好;沒有圖就寄樣,我們按實物配槽。
- 是不是中空。決定要不要做內撐件,以及內撐的外徑按什麼配。
- 厚度與密度。50 / 80 / 100 mm 或按你的槽深客製;密度按需要的支撐度選。
- 裝箱方式。單件一槽、多件一箱、還是整箱分層——決定排版與層間結構。
- 數量與運輸條件。是否需要阻燃牌號;是否要做跌落試驗用樣。
用在哪裡
凡是三維、易碎、且形狀不規則的東西,都用得上這類內襯:花瓶與擺件、餐具套裝與茶具、陶瓷罐與儲物罐、衛浴陶瓷配件、以及陶瓷材質的工業零件。件越高、壁越薄、越中空,輪廓挖槽與內部支撐這兩項就越不能省。
常見問題
陶瓷包裝泡棉和玻璃包裝泡棉有什麼區別?
形狀不同,風險不同。玻璃是平面成疊,怕整片彎曲和邊緣磕碰,做法是護邊加層間隔開;陶瓷是三維中空,怕點載荷頂在不受支撐的曲面壁上,做法是按輪廓挖槽加內部支撐。兩種我們都做,選型時請說明件是平的還是中空的。
50 mm、80 mm、100 mm 是單層的嗎?
不是。XPE 單層厚度範圍是 3~15 mm,50 mm 以上是多層熱合成整塊的。熱合後的整塊密度與厚度比疊鋪幾層更均勻,不會分層。設計槽深時請按整塊厚度算。
中空的瓶子怎麼做內襯?
通常兩層:外套層按外輪廓挖槽把件固定住,另外做一段內撐件塞進件腔,從內側頂住壁。這樣衝擊從「壁受彎」變成「壁受壓」,薄壁才不容易塌。內撐的外徑按件腔內徑配,要有一點過盈但不能撐裂。把件的壁厚告訴我們,我們按件配。
矩形槽行不行?
對瓶、罐、碗這類件不行。矩形槽裡接觸只發生在幾個點上,振動會把衝擊集中到這幾處,而陶瓷最怕點載荷。槽壁要貼著輪廓走,把接觸面攤開。這也是陶瓷內襯通常要按圖或寄樣配做、而不是買現成板材自己裁的原因。
泡棉能防潮嗎?
泡棉不吸水(吸水率 ≤0.4%),受潮不會吸脹、不會失去緩衝,這一點對長途運輸和倉儲很實用。但它不是密封層——外箱的防潮與阻汽由包裝結構裡的阻隔層負責。需要隔熱或阻汽的部位可以複合鋁箔。
能做跌落試驗用的樣品嗎?
可以。按你指定的密度、厚度與槽形供樣,供包裝方做跌落與振動試驗。試驗方案與判定標準由包裝方與貨主確定,我們按此供對應的材料。
延伸閱讀
玻璃包裝泡棉:平板玻璃怎麼護邊、怎麼隔層 · 包裝泡棉與泡棉內襯:材料、密度與結構怎麼定 · 泡棉內襯客製:模切與 CNC 銑削怎麼選 · 酒類包裝內襯泡棉:厚墊的層結構與瓶身固定 · 泡棉材料對照:XPE、IXPE、IXPP 怎麼分 · 聯絡博豐泡棉