內襯的總厚和內箱淨高對上了,設計還沒有結束。真正決定產品會不會壞的是另一件事:產品底面下面還有沒有泡棉。
槽深、底厚、總厚三個數,寫兩個就定了第三個。可是很多圖紙只寫槽深 —— 而同一個槽深,在 50 mm 的內襯裡可能是留底 10 mm,在 40 mm 的內襯裡就是挖穿。同一個數字,兩種做法,兩種受力。
這一頁只講這件事:層怎麼排、槽挖到哪一層、底留多厚,以及規格表給不了的那一段。內襯用什麼材料、什麼密度,是另一頁的問題:包裝泡棉與泡棉內襯:材料、密度與結構怎麼定。
一、要決定的是兩個數,不是一個
先把三個量的關係寫出來:
- 槽深 = 產品高 − 露出量 —— 露出量是你希望產品高出泡棉表面的那一段,為了好看、為了方便取,為了手指捏得住。
- 底厚 = 總厚 − 槽深 —— 底厚就是產品底面到內襯底面之間剩下的那一層。
- 底厚 = 0,就是挖穿。
總厚固定 50 mm 時,不同的產品高與露出量會落到哪一行:
| 產品高 | 露出量 | 槽深(高 − 露出) | 底厚(50 − 槽深) | 做法 |
|---|---|---|---|---|
| 20 mm | 0 | 20 mm | 30 mm | 留底 |
| 30 mm | 0 | 30 mm | 20 mm | 留底 |
| 30 mm | 10 mm | 20 mm | 30 mm | 留底,露出三分之一 |
| 40 mm | 0 | 40 mm | 10 mm | 留底 |
| 45 mm | 5 mm | 40 mm | 10 mm | 留底 |
| 50 mm | 0 | 50 mm | 0 | 挖穿 |
| 60 mm | 10 mm | 50 mm | 0 | 挖穿,產品高出內襯 10 mm |
表裡最要緊的一行是「45 mm 高、露出 5 mm」與「40 mm 高、不露出」——兩行的槽深都是 40,底厚都是 10。如果想靠多露出來改善取件,槽深不變、底厚也不變,變的只是產品在槽裡的位置。反過來,總厚從 50 改成 40,同樣 40 mm 的槽深就從「留底 10」變成「挖穿」。所以圖紙上寫槽深不夠,必須同時寫總厚。
二、挖穿:產品底面直接坐在箱底
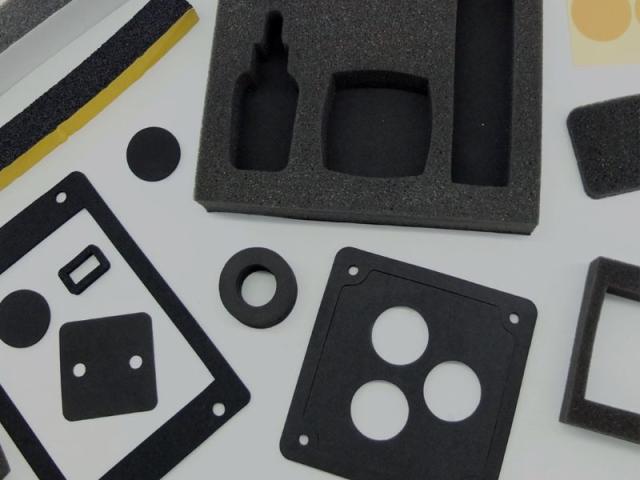
挖穿的內襯,產品底面與外箱底面之間沒有泡棉。跌落時,底面的衝擊由外箱與產品自己承擔,泡棉只在四周起作用。
這不是偷工減料,有三種場合它是對的:
- 淺盒。內箱淨高本來就小於產品高,留底等於讓產品頂到盒蓋。
- 重件。底面本來就靠結構件、護角或腳墊承重,泡棉負責的是側向定位。
- 底面不怕衝擊。產品的薄弱面不在底下,而在面板、螢幕面或突出件上。
要承認的代價只有一句:底面的緩衝行程是零。上面三種場合,都是已經用別的結構把這一段補上了。
三、留底:產品懸在泡棉上
留底時,產品底面與箱底之間隔著一層泡棉,跌落時這一層先被壓縮,把衝擊拉長到一段時間裡。
代價有兩個,都跟厚度有關:總厚必須大於產品高,而總厚又受內箱淨高限制。所以留底不是「想留就留」,它是從內箱淨高裡擠出來的:
總厚 = 內箱淨高(或略小,看你要不要留裝配餘量),產品高 + 底厚 + 露出量 ≤ 總厚。三個數一擠,能留多厚的底就定了。
四、兩種做法的對照
| 項目 | 挖穿 | 留底 |
|---|---|---|
| 產品底面的支撐 | 外箱(瓦楞、木箱或結構件) | 泡棉 |
| 底面的緩衝行程 | 零 | 等於底厚能壓下去的那一段 |
| 對內箱淨高的要求 | 可以接近產品高 | 必須大於產品高 |
| 槽深 | = 產品高 | = 產品高 − 露出量 |
| 適用 | 淺盒、重件、底面已有承重結構 | 易碎件、高價值件、要求六面緩衝 |
| 主要風險 | 底面衝擊直接傳給產品 | 留得太薄時,壓到底之後衝擊同樣直接傳過去 |
最後一行是這張表的重點:留底不等於有緩衝。底厚留了,但產品一壓就見底,那和挖穿的差別只在於多了幾毫米的延遲。
五、留底要留多厚:三條約束
「底留多厚」沒有通用值。它同時被三件事卡住:
- 單層上限。XPE 單層 3~15 mm,IXPE 單層 0.1~15 mm,IXPP 單層 1~6 mm。底厚超過單層上限,就不能靠一層實現。
- 多層的上限。XPE 與 IXPE 熱合多層 15~200 mm;IXPP 熱複合多層 6~100 mm。底厚 20 mm 的 XPE 底,至少是兩層;同樣 20 mm 的 IXPP 底,至少是四層。
- 總厚的預算。底厚是從內箱淨高裡擠出來的,每加厚一毫米,產品就少一毫米的露出量或者高一點。
至於「壓下去多少才算夠」,本頁不給數字 —— 理由見第十節。這裡能說的是方向:底厚越薄,能壓的量越少;一旦壓到底,後面的衝擊就直接傳給產品。所以底厚和四周的厚度不該按同一個數取,底面往往需要更厚,因為跌落的接觸面通常就是它。
六、50 mm 的內襯,層是怎麼排的
內襯的厚度不是「切一塊 50 mm 的板」,而是把幾層熱合成一整塊。層數由單層上限決定:
| 材料 | 單層範圍 | 50 mm 最少層數 | 一種層組合 | 多層上限 |
|---|---|---|---|---|
| XPE | 3~15 mm | 4 層 | 15 + 15 + 15 + 5 mm | 熱合 15~200 mm |
| IXPE | 0.1~15 mm | 4 層 | 15 + 15 + 15 + 5 mm | 熱合 15~200 mm |
| IXPP | 1~6 mm | 9 層 | 6 × 8 + 2 mm | 熱複合 6~100 mm |
三種材料的層數差這麼多,是因為單層上限不同:XPE 與 IXPE 一片能到 15 mm,IXPP 一片最多 6 mm。所以同樣 50 mm 的內襯,IXPP 的層間接縫比 XPE 多一倍以上。層間接縫不一定是缺陷,但它是熱合件的一個特徵,畫圖紙和驗收時都要知道它在那裡。
層數定了,挖穿還是留底就變成「哪幾層被挖」。以 XPE 的 15+15+15+5 為例:
- 底厚 0(挖穿):四層全部按產品外形挖穿。
- 底厚 5 mm:前三層挖穿,最下面 5 mm 那一層不挖。
- 底厚 20 mm:只挖最上面兩層(15+5),下面兩層不挖。
最後一種寫法看起來古怪,其實就是「槽深 20 mm」,只是把它翻譯成了層序。
七、槽深落在哪一層
槽深 40 mm 落在 XPE 的 15+15+15+5 上,會發生一件圖紙上必須寫清楚的事:15 + 15 = 30,再往下 10 mm 就進到第三層裡,而第三層有 15 mm。
也就是說,這個槽的底面落在第三層的中部 —— 第三層被挖掉 10 mm、還留著 5 mm;第四層(5 mm)完整不動。這不是「挖穿」也不是「整層不挖」,而是挖到一半。
這件事決定了工藝:平壓模切是衝穿的,做不出「挖到一半」。要做出落在層中間的槽底,只有三條路:
- CNC 銑削。按深度走刀,深淺由程式控制,天然能停在任意深度。
- 把層改薄。把 15 mm 那層換成 10 mm,讓槽底正好落在層與層的交界處,再整層模切。
- 先切後合。每一層單獨模切出各自的輪廓,再熱合成整塊 —— 每層內部的厚度仍然不能改變,但層與層之間可以完全不同。
兩條加工路線的取捨在另一頁:泡棉內襯客製:模切與 CNC 銑削怎麼選。這裡只說設計側的那一句:畫圖紙時,先確認你的槽底是不是落在層中間;如果是,就預設它要走 CNC,或者把層厚改成讓槽底落在交界處。
八、先切後合,還是先合後切
上一條已經牽出一個更一般的順序問題。同一個內襯,兩種做法能做出完全不同的層序:
- 先合後切。先把多層熱合成整塊,再整體模切或銑削。外輪廓整齊、層間對齊好,但槽深只能做到整塊的深度,深淺變化要靠銑削。
- 先切後合。每層單獨切好,再熱合。層與層可以各自不同形 —— 這是做「中間層鏤空、上下層封住」這類結構的唯一辦法,代價是熱合時逐層對位,層數越多越費工。
所以層數不只是一個厚度問題,它同時是一個對位問題。IXPP 做 50 mm 要 9 層,意味著 9 次對位;XPE 只要 4 次。這條差別在報價上是看得出來的。
九、圖紙上要標什麼
一份能直接投產的內襯圖紙,除了外形,至少要包含下面六項。缺哪一項,都會在打樣或量產時被問回來一次:
| 要素 | 為什麼必須寫 | 不寫的後果 |
|---|---|---|
| 總厚與層序 | 決定底厚,也決定能不能模切 | 按單層做,或按另一種層序做,兩者價格與性能都不同 |
| 每層的挖切輪廓 | 層與層可以不同形 | 只給一個外形,做出來是全挖穿 |
| 槽深與底厚 | 同一個槽深,總厚不同就是兩種做法 | 同一個數字被理解成挖穿 |
| 露出量 | 決定產品在槽裡的高度與取件難度 | 打樣後才發現取不出來 |
| 橫向 / 縱向 | 泡棉兩個方向的性能上限不同,裁切方向會改變零件 | 換一批料時性能對不上 |
| 外箱淨尺寸 | 內襯的平面尺寸是從它倒推的 | 內襯裝不進箱,或裝進去晃動 |
關於橫向與縱向這一條,我們不在這裡展開 —— 已經有頁面把它寫成了一條明確的排版規則(縱向的上限比橫向高,模切件在長度方向要留量),見汽車隔音泡棉怎麼選:同一張「5 mm」報價,差在四個數上。本頁只提醒一句:它必須出現在圖紙上,否則同一張圖在兩批料上會做出不一樣的零件。
十、我們不下的結論
「底留 10 mm 夠不夠」不能由規格表回答。原因很具體:
- 規格表裡沒有緩衝曲線。表上有表觀密度、邵氏硬度、壓縮永久變形、壓縮強度、尺寸變化率,這些都是材料在靜態條件下的值,不是「某一跌落高度下產品承受多少加速度」。
- 緩衝曲線不是一個材料常數。它隨厚度、密度、接觸面積與跌落高度一起變,同一塊泡棉在不同結構裡給出的結果不同。
- 我們沒有你做過的跌落試驗資料。產品多脆、哪裡最怕撞、容許的加速度是多少,只有你和你的客戶知道。
所以我們不給「每公斤留幾毫米」這種通用值 —— 一個不帶條件的數字,換一個產品就會失效。能做的是把條件問清楚:產品重量與重心、最脆弱的部位、跌落高度與姿態、外箱的構造,以及你手上有沒有同類產品已經在用的包裝。這幾項給齊,我們按它提結構,再由你的跌落試驗確認。
另外一條邊界:本頁講的是內襯,不是整個包裝系統。外箱強度、護角、刀卡、吸塑托盤的剛度,以及產品自身在箱內的定位,都不在這一頁的範圍內。
十一、常見問題
內襯一定要留底嗎?
不一定。內箱淨高允許、產品底面本身有承重結構時,挖穿是對的。要避免的是「留了底但太薄」—— 產品一壓就見底,緩衝和挖穿幾乎沒有區別。
底留多厚合適?
沒有通用值。先看內箱淨高能擠出多少,再看單層與多層的上限,然後由跌落試驗確認。方向是明確的:底面通常需要比四周更厚,因為跌落的接觸面往往就是它。
挖穿的內襯是不是就不安全?
不是。挖穿只說明底面這一側沒有泡棉緩衝,如果產品底面不怕衝擊、或者外箱本身有結構承重,這是合理的做法。真正要看的是整個包裝在跌落時的表現,不是內襯的一種做法。
模切能做出不通的槽嗎?
平壓模切是衝穿的,單層做不出「挖到一半」。要落在層中間,走 CNC 銑削,或者把層厚改成讓槽底正好落在層與層的交界處,再整層模切。
50 mm 的內襯是幾層?
XPE 與 IXPE 最少 4 層(單層上限 15 mm),IXPP 最少 9 層(單層上限 6 mm)。層數是單層上限算出來的,不是工藝偏好。
內襯的總厚怎麼和內箱淨高對上?
總厚取內箱淨高或略小,再讓「產品高 + 底厚 + 露出量」不超過它。這三個數互相擠,能留多厚的底就是在這個預算裡定的。
沒有圖紙,只有樣品,能做嗎?
能。實物按 1:1 描摹,或者直接寄一件來由我們描摹 —— 但層序與底厚必須在打樣時一起確認,否則外形對上了,內部的層是猜的。
十二、供應什麼
博丰泡棉生產 XPE(3~40 倍,表觀密度 26.8~300 kg/m³,單層 3~15 mm,熱合多層 15~200 mm,寬度 500~2000 mm)、IXPE(單層 0.1~15 mm,熱合多層 15~200 mm)與 IXPP(5~25 倍,單層 1~6 mm,熱複合多層 6~100 mm,最高使用溫度 140℃)泡棉。
加工在廠內完成:模切、CNC 銑削、熱合、複合(鋁箔、不織布、絨布、皮革、薄膜)、背膠、壓花與印刷。顏色常規為黑、白、灰,也可按色號客製。廠區 10,000 m²、5 條生產線,年產能 5,000 噸。
延伸閱讀:包裝泡棉與泡棉內襯(材料、密度與結構) · 泡棉內襯客製(模切與 CNC) · 禮盒包裝內襯泡棉 · 酒類包裝內襯泡棉 · 汽車隔音泡棉的四個數 · 電池包泡棉:測量條件 · XPE 泡棉 · IXPE 泡棉 · IXPP 泡棉 · 交聯聚乙烯泡棉材料總覽