
Customization
Made to order — density, thickness, colour and die-cut shape to your drawing.
Tell us the part; we will suggest a grade and sample.
Tel.: 13824182115
Email: info@bofoam.com
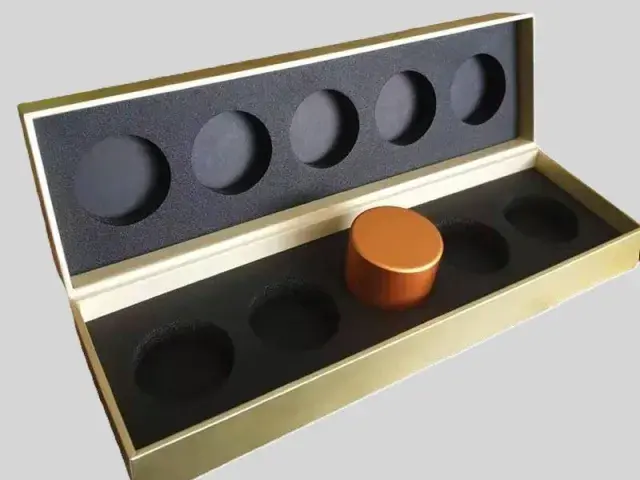
禮盒內襯最通用的做法是雙層結構:一層薄的面層負責「形」,一層厚的底層負責「深」。面層按商品外形挖穿,露出下面的底層顏色;底層提供高度與支撐。
茶葉、酒、化妝品各有專門的頁面(見文末),這一頁講的是這套雙層做法本身,以及怎麼按商品類型套用它。
兩層各佔多少
| 層 | 常見厚度 | 做什麼 |
|---|---|---|
| 面層 | 2~5 mm | 按商品外形挖穿;顏色通常是最終被看到的那一層 |
| 底層 | 20~40 mm | 承托、提供槽深;顏色常與面層不同,從槽裡透出來 |
| 合計 | 按盒內淨高定 | 面層 + 底層 = 盒內淨高(需要留蓋合餘量時另計) |
面層薄到 2 mm 時要用 IXPE —— XPE 單層從 3 mm 起,IXPE 單層可到 0.1 mm。底層需要 20~40 mm,超過單層上限(XPE 3~15 mm、IXPE 0.1~15 mm)時用多層熱合疊出來,熱合後是一整塊,不會分層。
兩層的密度怎麼分
- 面層。偏中低密度,手感柔軟,切口乾淨 —— 面層是視覺與觸覺的界面。
- 底層。按商品重量取密度:輕件與化妝品、茶罐用中段;酒瓶、儀器等重件取高段。
需要更強的支撐時,底層還可以再分成兩層(承托層 + 緩衝層),做法與酒類內襯相同。
按商品類型套用
- 茶罐、小方盒。薄墊為主,槽位按容器外徑挖,靠過盈夾住 —— 見茶葉包裝內襯。
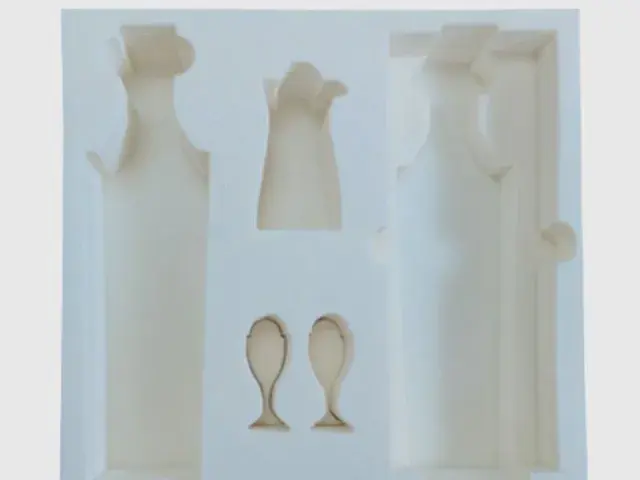
- 酒瓶。底層加厚,瓶身位與瓶頸位分上下層處理,雙瓶之間留足泡棉壁 —— 見酒類包裝內襯。
- 化妝品。多分格,每格按對應件的外形挖,玻璃瓶位加密 —— 見化妝品包裝內襯。
- 電子產品、儀器、藝術品。按外形走刀,異形件用 CNC 銑削;重件提高底層密度。
- 多件混裝。按件的高矮排佈:矮件在下層、高件貫通到上層,合起來時上下槽位對齊。
加工與表面
批量大的用模切或沖型(需開刀模),異形與小批量的用 CNC 銑削(按 CAD 走刀,改圖不用開模)。泡棉可複合不織布或絨布提升觸感,也可壓花與印刷。
顏色:黑+紅、黑+藍這類雙色組合最常見,也可按色號客製。熱貼合多層最厚 100 mm。專案有阻燃要求時,可選高阻燃牌號:氧指數 27,滿足 GB 8410 A0 與 UL94 V2。
報價要提供什麼
- 盒內淨尺寸與淨高(這是倒推層厚的起點)。
- 每件商品的外形與尺寸,以及擺放位置(排版圖最好)。
- 每件需要露出多少(決定面層挖穿的深度)。
- 顏色組合,以及是否複合布面。
- 數量 —— 決定模切(開刀模)還是 CNC。
常見問題
為什麼做兩層而不是一整塊厚的?
兩層可以把「外形」和「深度」分開處理。一整塊厚泡棉要挖到商品的高度,刀路深、廢料多,密度也只能取一個值;兩層則面層薄、好挖,底層按承重選密度,材料和加工都更省。
面層最薄能做到多少?
XPE 單層從 3 mm 起;要更薄用 IXPE,單層可到 0.1 mm,禮盒面層常見 2~5 mm。
怎麼讓槽底露出另一種顏色?
面層與底層用不同顏色的泡棉,熱合成一整塊後按商品外形把面層挖穿,底層的顏色就從槽裡透出來。這是最常用的雙色做法。
盒內高度不夠怎麼辦?
先減面層(2 mm 已很薄),再考慮是否需要商品部分露出盒外。不要靠壓縮底層來省高度 —— 底層變薄會直接影響緩衝行程。
可以先寄一件樣品給你們描摹嗎?
可以。外形複雜、又沒有 CAD 檔案時,寄實物描摹是最穩妥的方式;也可以把商品按 1:1 擺在紙上描出輪廓、標註尺寸後拍照發來。
延伸閱讀
包裝泡棉與泡棉內襯 · 茶葉包裝泡棉內襯 · 酒類包裝內襯泡棉 · 化妝品包裝內襯泡棉 · 工具定位泡棉(影子泡棉) · 聯絡博豐泡棉