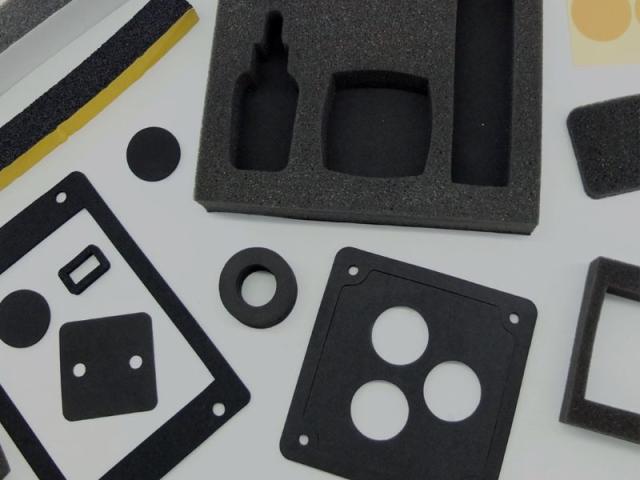
大多数泡棉零件都不是方块。它们是有型腔的内衬、带孔的垫片、带轮廓的间隔件——必须切出来,而怎么切,同时决定了单价和首单是否顺利。只有两条路,选错是定制泡棉项目超预算最常见的原因。
模切和 CNC 铣削是两种工具,对应两种需求
模切用一把按零件轮廓弯制的钢刀模。刀模是一次性投入;做好之后,每一件几秒钟冲出来,所以单价随数量迅速下降并保持稳定。形状不再变、要反复下单的零件,走模切。
CNC 铣削按图纸用移动的主轴切,完全不需要模具。没有刀模要摊,第一件和第 100 件的成本一样,适合打样、小批量、厚块料,以及图纸还在改的阶段。零件有深度时也只有这条路——型腔或轮廓,平的刀模够不到。
两种工艺在同一个厂里,所以"用哪种"取决于你的数量和节奏,而不是取决于我们做不做得了。
哪种工艺适合你的零件
| 你的情况 | 工艺 | 原因 |
|---|---|---|
| 打样、首件 | CNC | 不用开模,改图只多切一次 |
| 设计还没定 | CNC | 对着还没定的形状开模,钱是白花的 |
| 长期重复下单 | 模切 | 刀模成本摊得开,单价下降 |
| 厚件带型腔 | CNC | 平刀模切不出三维型腔 |
| 薄件、大数量 | 模切 | 这个组合最快也最便宜 |
| 一张单里多个尺寸 | 看情况 | 一个形状一把刀;有时 CNC 整体更省 |
什么让一个零件变贵
价格更多由图纸决定,而不是材料。三件事影响最大:
- 内直角。刀模拐不出真正的 90° 内角,必须留圆角;不理会这一点的图纸,后面要么改,要么切坏。CNC 可以切得更尖,代价是走刀更慢。
- 很小的孔和很窄的连接筋。孔周围的泡棉要能连住。孔相对于泡棉的厚度和密度太小时,会撕裂,或者要另加一道冲孔工序。
- 厚泡棉里的深型腔。深度会把零件从模切推向 CNC,而铣削工时正是价格所在。
这些都不是"做不了",是成本项。越早提出来越便宜——图纸阶段加一个 3 mm 圆角不花钱;开完模再加,就是重新开一把刀。
我们能加工的材料
XPE、IXPE、IXPP,3~40 倍发泡,单层与多层复合块料都有。零件可以复合薄膜、铝箔、布料或无纺布,也可以贴压敏胶加离型纸交货。如果零件一面要软、一面要硬,那是复合的决定,必须在开切之前定。
从图纸到交货
- 发图纸。PDF、DWG、DXF 或 STEP,注明材料、厚度、数量,以及哪一维公差重要。第一轮看,带尺寸的草图也可以。
- 工艺评审。我们回复影响成本或可行性的点:圆角、孔径、该模切还是该铣削、公差应该放在哪一维。
- 样品。实际零件切样,或实际材料的 A4 片——免费,含运费——让你在自己的工序里试这批泡棉本身。
- 开模与量产。模切件先做刀模,铣削件直接进生产。常规交期为订单确认后 15~20 天。
数量与起订量
常规卷材与片材从 1000 平方米起。定制件单独确认,因为起订量取决于两件事:要不要开刀模,这一批要跑多少材料。首单请同时告诉我们年用量——一年订一次的零件和每月订一次的零件,定价逻辑不同,而只有其中一种值得开模。
首单最容易犯的错
- 图纸没定就开模。先用 CNC 打样。
- 把公差标在没人量的尺寸上,装配真正依赖的那一维反而空着。
- 先定形状再定材料。厚度和密度决定了能不能切。
- 忘了胶。离型纸会改变切割与包装方式,提前定更省事。
常见问题
没有刀模,能按图纸切件吗?
可以。CNC 铣削直接读 PDF、DWG、DXF 或 STEP,不需要任何模具。
定制件起订量是多少?
定制件单独确认。起订量取决于是否需要开模以及材料开机量,把图纸和数量发过来,我们给出明确口径。
首件样品要多久?
材料样品(A4 片)随时寄出,免费。实际零件的切样取决于要不要开刀模;铣削件更快。
能带胶交货吗?
可以。压敏胶加离型纸,在切割之前贴好,是常规选项。
相关内容
XPE 泡棉 · IXPE 泡棉 · IXPP 泡棉 · 全部泡棉材料 · 如何选择泡棉供应商
把图纸和数量发过来,我们告诉你这个零件走哪条路更便宜——以及我们自己会怎么选。