包装泡棉是本站应用层最大的一族。它要做的事只有一件 —— 让里面的东西在运输中不坏、不晃、开箱好看。但这三件事对材料的要求并不相同,所以选型要分开看。
博丰泡棉生产包装用的 XPE、IXPE、IXPP 泡棉,并按图纸模切、热合、复合与印刷。
三件事,三种要求
| 要解决的问题 | 看哪个参数 | 怎么调 |
|---|---|---|
| 不坏(吸收冲击) | 厚度与压缩行程 | 加厚、分层,让泡棉有足够行程可压 |
| 不晃(固定位置) | 密度与过盈量 | 提高密度、按件外形挖槽留轻微过盈 |
| 好看(开箱体验) | 颜色与面层 | 双色热合、复合不织布或绒布、压花与印刷 |
三者的取值方向会互相牵制:密度取高有利于固定,但压缩行程变短。所以包装内衬的设计顺序是先定固定方式,再定缓冲厚度,最后定外观。
材料怎么选
XPE 泡棉
化学交联聚乙烯泡棉,包装的主力牌号。发泡倍数 3~40 倍,表观密度 26.8~300 kg/m³,单层厚度 3~15 mm,热合多层可到 200 mm,宽度 500~2000 mm。压缩永久变形(23±2℃、22 小时)≤10%,吸水率 ≤0.4%。
IXPE 泡棉
辐照交联聚乙烯泡棉,单层最薄可到 0.1 mm,泡孔细密均匀、切面平整 —— 薄面层、精细槽位与需要干净切口的部位用它。
IXPP 泡棉
辐照交联聚丙烯泡棉,发泡倍数 5~25 倍,单层厚度 1~6 mm,热复合多层 6~100 mm。最高使用温度 140℃,刚性与尺寸稳定性好 —— 需要结构支撑或温度偏高的包装用它。
内衬结构怎么设计
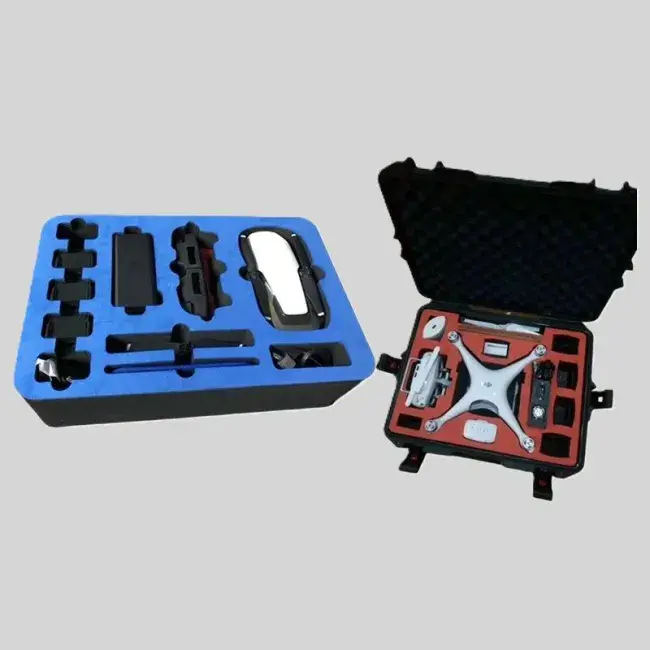
- 单层挖槽。最简单:按商品外形挖出槽位,靠泡棉过盈夹住。
- 双层结构。薄面层挖形 + 厚底层给深,双色叠加可做出露底色效果 —— 做法见礼盒包装内衬泡棉。
- 分层承托。重物用:承托层(高密度)+ 缓冲层(低密度)+ 底层 —— 做法见酒类包装内衬泡棉。
- 多分格。一件盒里放多件不同形状的小物时,每格按对应件的外形单独挖 —— 见化妆品包装内衬泡棉。
- 薄垫。固定为主、缓冲为辅的场合 —— 见茶叶包装泡棉内衬。
加工方式
- 模切 / 冲型。按刀模一次冲切,适合外形固定、批量较大的件。
- CNC 铣削。按 CAD 文件走刀,适合外形复杂、数量不大的件 —— 改图不用开模。
- 热合。多层合成一整块,做厚度与双色;热贴合多层最厚 100 mm。
- 复合。可复合不织布、绒布、薄膜或铝箔。
- 背胶。涂布溶剂胶并覆离型纸,做成自粘材便于定位。
- 表面。可压花、可印刷。
颜色有黑、白、灰,也可按色号定制;双色组合(黑+红、黑+蓝等)在礼盒里最常见。彩色件建议先确认色板。
报价要提供什么
- 内箱净尺寸与净高。这是倒推层厚的起点。
- 每件商品的外形与尺寸,以及摆放位置(排版图最好)。
- 每件需要露出多少,以及是否要完全包住。
- 重量与运输方式 —— 决定密度与缓冲厚度。
- 颜色与面层要求;数量(决定模切或 CNC)。
常见问题
包装内衬用哪种泡棉最好?
看要解决的问题。常规包装用 XPE,密度与厚度组合最经济;薄面层与精细槽位用 IXPE;需要刚性支撑或耐温的用 IXPP。同一块内衬里也常用两种:面层一种、底层另一种。
密度怎么选?
按被包装物的重量与固定要求定。轻件用中低密度,靠外形与过盈固定即可;重件(酒瓶、仪器)要提高密度,避免长期受压后槽位塌陷。压缩永久变形 ≤10% 是长期受力的底线指标。
泡棉可以直接接触食品吗?
我们不对食品接触作合规陈述。聚乙烯泡棉可按你所在市场的食品接触规则供货 —— 把目标市场与具体要求告诉我们,我们确认可以供哪种组合,由你按当地规则完成合规判定。
能按我们的设计做吗?
可以。提供盒体与商品图纸(CAD / DXF 最好)即可;没有图纸时,把商品按 1:1 描摹拍照、或直接寄实物描摹都可以。我们按图出样,确认后再批量。
颜色能定制吗?
可以。黑、白、灰为常规色,其他颜色按色号定制;双色对比用两色泡棉热合。彩色件建议先确认色板再下单。
有阻燃要求怎么办?
可选高阻燃牌号:氧指数 27,满足 GB 8410 A0 与 UL94 V2。把专案要求与所在市场告诉我们,我们确认可以供哪种组合。
延伸阅读
茶叶包装泡棉内衬 · 酒类包装内衬泡棉 · 化妆品包装内衬泡棉 · 礼盒包装内衬泡棉 · 工具定位泡棉(影子泡棉) · 联系博丰泡棉