
Customization
Made to order — density, thickness, colour and die-cut shape to your drawing.
Tell us the part; we will suggest a grade and sample.
Tel.: 13824182115
Email: info@bofoam.com
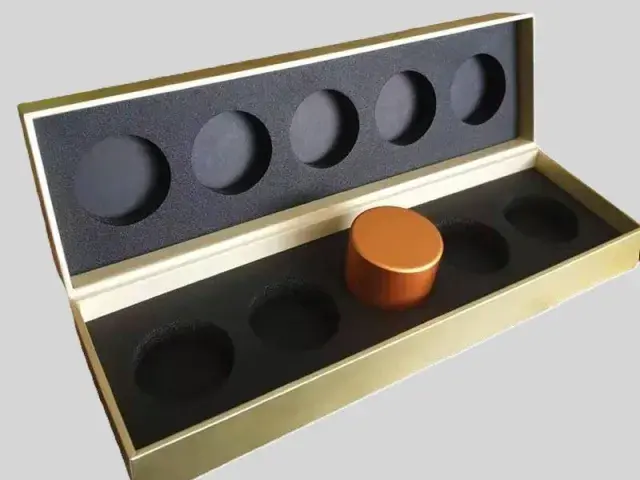
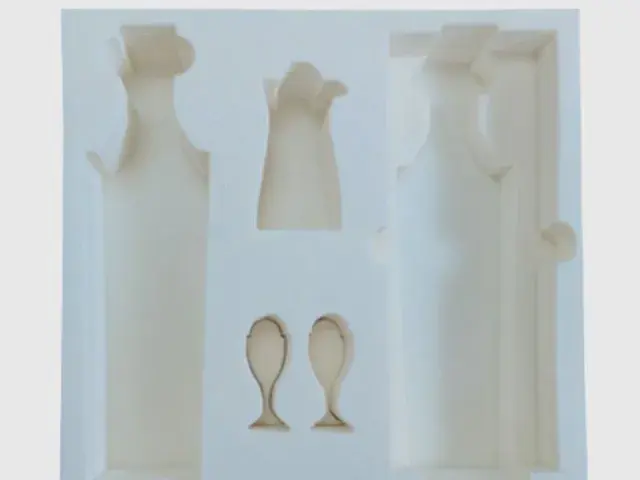
礼盒内衬最通用的做法是双层结构:一层薄的面层负责「形」,一层厚的底层负责「深」。面层按商品外形挖穿,露出下面的底层颜色;底层提供高度与支撑。
茶叶、酒、化妆品各有专门的页面(见文末),这一页讲的是这套双层做法本身,以及怎么按商品类型套用它。
两层各占多少
| 层 | 常见厚度 | 做什么 |
|---|---|---|
| 面层 | 2~5 mm | 按商品外形挖穿;颜色通常是最终被看到的那一层 |
| 底层 | 20~40 mm | 承托、提供槽深;颜色常与面层不同,从槽里透出来 |
| 合计 | 按盒内净高定 | 面层 + 底层 = 盒内净高(需要留盖合余量时另计) |
面层薄到 2 mm 时要用 IXPE —— XPE 单层从 3 mm 起,IXPE 单层可到 0.1 mm。底层需要 20~40 mm,超过单层上限(XPE 3~15 mm、IXPE 0.1~15 mm)时用多层热合叠出来,热合后是一整块,不会分层。
两层的密度怎么分
- 面层。偏中低密度,手感柔软,切口干净 —— 面层是视觉与触觉的界面。
- 底层。按商品重量取密度:轻件与化妆品、茶罐用中段;酒瓶、仪器等重件取高段。
需要更强的支撑时,底层还可以再分成两层(承托层 + 缓冲层),做法与酒类内衬相同。
按商品类型套用
- 茶罐、小方盒。薄垫为主,槽位按容器外径挖,靠过盈夹住 —— 见茶叶包装内衬。
- 酒瓶。底层加厚,瓶身位与瓶颈位分上下层处理,双瓶之间留足泡棉壁 —— 见酒类包装内衬。
- 化妆品。多分格,每格按对应件的外形挖,玻璃瓶位加密 —— 见化妆品包装内衬。
- 电子产品、仪器、艺术品。按外形走刀,异形件用 CNC 铣削;重件提高底层密度。
- 多件混装。按件的高矮排布:矮件在下层、高件贯通到上层,合起来时上下槽位对齐。
加工与表面
批量大的用模切或冲型(需开刀模),异形与小批量的用 CNC 铣削(按 CAD 走刀,改图不用开模)。泡棉可复合不织布或绒布提升触感,也可压花与印刷。
颜色:黑+红、黑+蓝这类双色组合最常见,也可按色号定制。热贴合多层最厚 100 mm。专案有阻燃要求时,可选高阻燃牌号:氧指数 27,满足 GB 8410 A0 与 UL94 V2。
报价要提供什么
- 盒内净尺寸与净高(这是倒推层厚的起点)。
- 每件商品的外形与尺寸,以及摆放位置(排版图最好)。
- 每件需要露出多少(决定面层挖穿的深度)。
- 颜色组合,以及是否复合布面。
- 数量 —— 决定模切(开刀模)还是 CNC。
常见问题
为什么做两层而不是一整块厚的?
两层可以把「外形」和「深度」分开处理。一整块厚泡棉要挖到商品的高度,刀路深、废料多,密度也只能取一个值;两层则面层薄、好挖,底层按承重选密度,材料和加工都更省。
面层最薄能做到多少?
XPE 单层从 3 mm 起;要更薄用 IXPE,单层可到 0.1 mm,礼盒面层常见 2~5 mm。
怎么让槽底露出另一种颜色?
面层与底层用不同颜色的泡棉,热合成一整块后按商品外形把面层挖穿,底层的颜色就从槽里透出来。这是最常用的双色做法。
盒内高度不够怎么办?
先减面层(2 mm 已很薄),再考虑是否需要商品部分露出盒外。不要靠压缩底层来省高度 —— 底层变薄会直接影响缓冲行程。
可以先寄一件样品给你们描摹吗?
可以。外形复杂、又没有 CAD 文件时,寄实物描摹是最稳妥的方式;也可以把商品按 1:1 摆在纸上描出轮廓、标注尺寸后拍照发来。
延伸阅读
包装泡棉与泡棉内衬 · 茶叶包装泡棉内衬 · 酒类包装内衬泡棉 · 化妆品包装内衬泡棉 · 工具定位泡棉(影子泡棉) · 联系博丰泡棉