
Customization
Made to order — density, thickness, colour and die-cut shape to your drawing.
Tell us the part; we will suggest a grade and sample.
Tel.: 13824182115
Email: info@bofoam.com
箱包内衬泡棉要做的事很具体:按箱内的腔体成型,把里面的东西固定住。硬壳箱、设备箱、仪器箱都属于这一类 —— 箱体本身提供外形与强度,泡棉提供贴合与缓冲。
博丰泡棉生产这类内衬用的 XPE、IXPE 泡棉,并按图纸模切、热合、复合与印刷。
常见规格
| 项目 | XPE | IXPE | 箱包内衬通常 |
|---|---|---|---|
| 单层厚度 | 3~15 mm | 0.1~15 mm | 薄层 2~5 mm(2 mm 需 IXPE) |
| 多层热合 | 15~200 mm | 15~200 mm | 厚内衬靠热合叠出来 |
| 发泡倍数 | 3~40 倍 | 3~40 倍 | 按内容物重量选 |
| 表观密度 | 26.8~300 kg/m³ | 26.8~300 kg/m³ | 重物取高段 |
| 吸水率 | ≤0.4% | ≤0.4% | 不吸潮 |
| 压缩永久变形 | ≤10%(23℃/22h) | — | 腔位长期受力不塌陷 |
腔位怎么挖
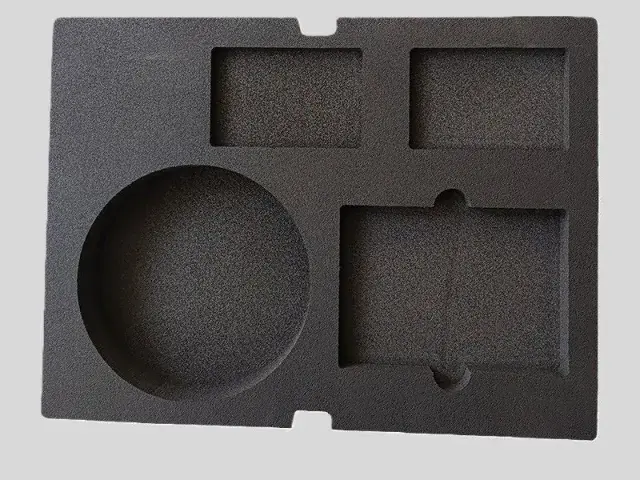
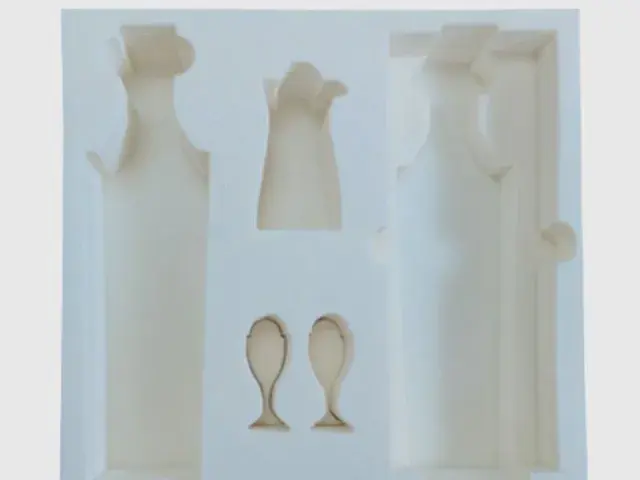
- 按内容物外形挖。每件物品一个腔位,靠轻微过盈夹住,晃动不了。
- 分层。箱内净高不够时把内衬分成上下两片:下片做深腔、上片做浅腔或盖板,合起来时上下对齐。
- 多层热合做厚。需要 20 mm 以上时,用热合把多层叠成一整块,而不是单层做厚 —— 热合后密度与厚度更均匀。
- 拉手位与配件位。提手、背带、电源适配器、说明书的凹位一并按图挖出。
加工方式
- 模切 / 冲型。按刀模一次冲切,适合外形固定、批量较大的件。
- CNC 铣削。按 CAD 走刀,适合异形、深浅不一的腔位 —— 改图不用开模。硬壳箱内衬常用它。
- 热合。多层合成一整块,做厚度与双色;热贴合最厚 100 mm。
- 复合与背胶。可复合不织布、绒布、皮革或铝箔;也可涂布溶剂胶并覆离型纸做成自粘材。
颜色与表面
常规色为白、黑、灰,也可按色号定制;双色对比用两色泡棉热合 —— 上层一色、下层另一色,开槽后从槽里露出下层颜色。表面可复合绒布提升触感(设备箱与礼品箱常见),也可压花或印刷。
专案有阻燃要求时,可选高阻燃牌号:氧指数 27,满足 GB 8410 A0 与 UL94 V2。
报价要提供什么
- 箱内净尺寸与净高。
- 每件内容物的外形与尺寸,以及摆放位置(排版图最好)。
- 每件需要埋多深,是否需要完全包住。
- 内容物重量与运输方式 —— 决定密度与缓冲厚度。
- 颜色与是否复合布面;数量(决定模切或 CNC)。
常见问题
箱包内衬用哪种泡棉?
常规内衬用 XPE,密度与厚度组合最经济;薄面层与精细腔位用 IXPE(单层最薄 0.1 mm);需要刚性支撑或耐温的用 IXPP。重物建议提高密度。
硬壳箱和软包的内衬有什么区别?
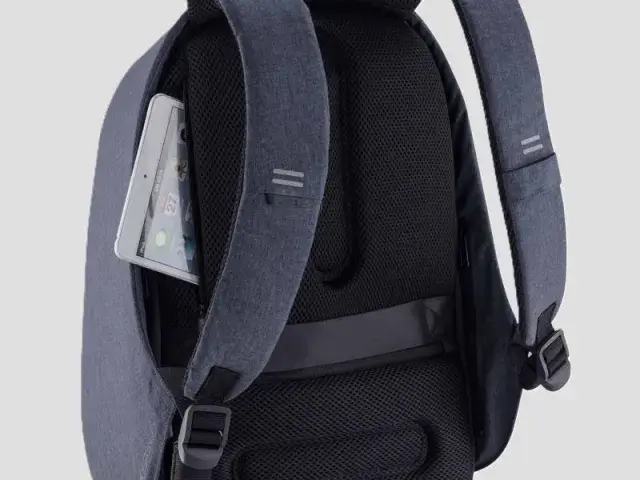
硬壳箱的内衬按腔体成型、把物品固定住,常做 20 mm 以上并用 CNC 铣削;软包与背包的内衬更薄、更贴身,看重柔韧与耐磨,见背包内衬泡棉。
内衬会不会用久了变松?
取决于压缩永久变形。XPE 在 23±2℃、22 小时条件下 ≤10%,长期夹持后仍能保持大部分厚度。内容物很重时建议提高密度。
箱子会不会受潮发霉?
泡棉本身是闭孔结构,吸水率 ≤0.4%,不吸水也不为霉菌提供生长条件。但它是耐水,不是防水层 —— 箱体的防水仍由箱壳与密封条负责。
可以做成双色吗?
可以。两色泡棉热合成一整片,开槽后从槽里露出下层颜色。彩色件建议先确认色板。
能先出样吗?
可以,而且建议这样做。外形复杂时先出样确认腔位与手感,确认后再批量。