
Customization
Made to order — density, thickness, colour and die-cut shape to your drawing.
Tell us the part; we will suggest a grade and sample.
Tel.: 13824182115
Email: info@bofoam.com
陶瓷包装泡棉是给陶瓷制品做运输与储存防护的泡棉内衬。它和玻璃包装泡棉看着像同一件事,实际不是:玻璃是平的,陶瓷是中空的。
平的东西怕弯,中空的东西怕顶。所以陶瓷内衬要解决的核心问题是:点载荷顶在一个没有支撑的曲面上,怎么让它不裂。
陶瓷和玻璃,风险不是同一类
| 平板玻璃 | 陶瓷件(瓶、碗、杯、罐) | |
|---|---|---|
| 形状 | 平面、成叠 | 三维、多为中空 |
| 最怕什么 | 整片弯曲、边缘磕碰 | 点载荷顶在不受支撑的曲面壁上 |
| 内衬要做什么 | 护边 + 层间隔开 | 按轮廓挖槽 + 内部支撑 |
| 挖槽形状 | 矩形槽即可 | 要跟着轮廓走,矩形槽护不住瓶身 |
玻璃包装的做法见玻璃包装泡棉:平板玻璃怎么护边、怎么隔层。本页只讲陶瓷这一路。
挖槽要跟着轮廓走,不是挖个方洞
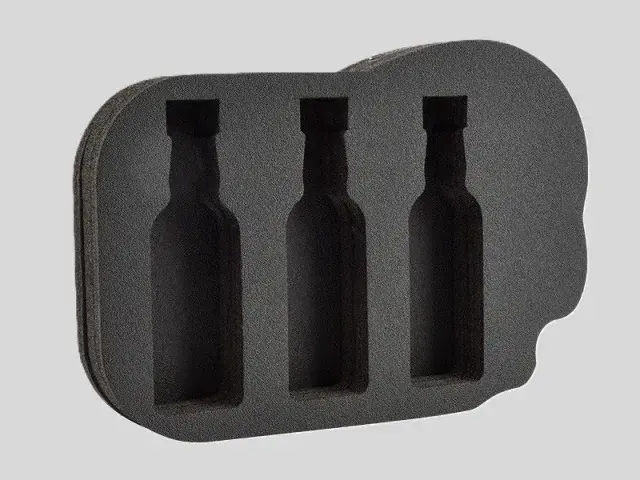
这是陶瓷内衬最容易被省掉、也最容易出问题的一步。把一件瓶身放进矩形槽里,接触只发生在几个点上——通常是瓶身最粗的那一圈和槽壁的两条棱。运输中的振动会把全部冲击集中到这几个点,而陶瓷恰恰是最怕点载荷的。
正确的做法是让槽壁贴着轮廓,把接触面摊开:
- 按图或按样挖槽。有 3D 图按图铣削;没有图就寄样,按实物扫描或按样配做。批量件的尺寸一致性靠模具或程序保证,比手工裁切稳定。
- 让槽深比件高一点。件要完全落进槽里,靠泡棉承担侧向力,而不是靠件本身顶住槽底。
- 肩部与颈部要单独托。瓶类的重心不在最粗处,肩部与颈部是薄壁区,需要单独给支撑面,不能只靠瓶身一圈卡住。
- 留取件的手位。槽挖得太贴合就取不出来。设计时留指位或做上下分层的结构。
模切与铣削怎么选,见泡棉内衬定制:模切与 CNC 铣削怎么选。
中空件最难的一处:内部要不要撑
中空陶瓷件的壁本身很薄,而且内侧完全没有支撑。外面有内衬顶着,内侧是空的——一旦外部受到冲击,壁会向内塌陷。
所以中空件的内衬经常要做成两层:
- 外套层。按外轮廓挖槽,把件固定住。
- 内撑件。做一段能塞进件口或件腔的泡棉柱,从内侧顶住壁,把冲击从「壁受弯」变成「壁受压」。内撑件的外径按件腔内径配,塞入要有一点过盈,但不能大到撑裂。
口部、耳部、把手这些突出部位另做局部托块——它们是最先被撞到的地方,也是最容易断的地方。要不要做内撑、撑到什么程度,取决于件的壁厚与运输条件,把件告诉我们,我们按件配。
材料与可供规格
| 项 | 可供范围 | 说明 |
|---|---|---|
| 材质 | XPE / IXPE | 均为闭孔交联聚乙烯泡棉 |
| 发泡倍数 | 25 倍 / 30 倍 | 表观密度 40±4 / 33.3±3 kg/m³(GB/T 6343) |
| 厚度 | 50 mm / 80 mm / 100 mm,可定制 | 属热合多层,见下 |
| 幅宽 | 500~2000 mm(XPE) | 按你的排版尺寸供 |
| 颜色 | 黑色、白色;彩色可定制 | 深色件建议先确认色板 |
| 加工 | 按图模切、CNC 铣削、热合、复合 | 槽形按件轮廓做 |
| 阻燃 | 可提供 UL94 HF-1 阻燃牌号 | 厚度与密度请与我们的工程人员确认,因为分级是在具体构造上验证的 |
⚠️ 50 mm 以上的厚度不是单层,是多层热合出来的。XPE 单层厚度范围是 3~15 mm,需要更厚时把多层热压成整块——热合后的整块密度与厚度比叠铺几层更均匀,也不会在层间存空气、不会在使用中分层。这一点请务必转达给你的包装结构设计:槽深是按整块厚度算的,不是按几张片材叠起来算的。
项目有阻燃要求时,可选高阻燃牌号:氧指数 27,满足 GB 8410 A0 与 UL94 V2。也可提供 UL94 HF-1 与 GB8624-B1 阻燃牌号,厚度与密度请与我们的工程人员确认,因为分级是在具体构造上验证的。
关于「防潮防水」和「环保材料」
源稿写「防潮防水,具备一定的阻水功能」和「采用可回收利用的原材料生产,符合绿色包装理念」。两处都要收一收:
泡棉挡水靠的是不吸水,不是密封。闭孔结构让水进不到材料内部(吸水率 ≤0.4%,GB/T 1034),所以内衬受潮不会吸胀、不会失去缓冲。但它不是密封层——外箱的防潮、阻汽由包装结构里的阻隔层负责,泡棉不承担这一项。需要隔热或阻汽的部位可以复合铝箔,见复合泡棉。
我们不写「符合绿色包装理念」这类结论——它没有指名任何标准。聚乙烯材料本身可回收是事实,但一件包装是否满足你所在市场的包装法规(回收标识、材料申报、可回收性分级),由包装方按其市场规则判定。需要材料侧的资料,把清单给我们。
责任边界:我们供材料,不做包装方案
我们供的是泡棉材料,并按图模切、铣削、热合与复合。包装的结构方案、跌落与振动试验、以及是否满足运输安全要求,由包装方与货主负责。
陶瓷件是否能完好运达,取决于包装结构设计、外箱强度、堆码与运输条件,不由泡棉这一层决定。我们能做的是按你指定的密度、厚度与槽形供货,并提供该牌号的常规检测数据。需要做跌落试验的材料,我们可以按你的试验方案供样。
报价要提供什么
- 件的尺寸与形状。有 3D 图最好;没有图就寄样,我们按实物配槽。
- 是不是中空。决定要不要做内撑件,以及内撑的外径按什么配。
- 厚度与密度。50 / 80 / 100 mm 或按你的槽深定制;密度按需要的支撑度选。
- 装箱方式。单件一槽、多件一箱、还是整箱分层——决定排版与层间结构。
- 数量与运输条件。是否需要阻燃牌号;是否要做跌落试验用样。
用在哪里
凡是三维、易碎、且形状不规则的东西,都用得上这类内衬:花瓶与摆件、餐具套装与茶具、陶瓷罐与储物罐、卫浴陶瓷配件、以及陶瓷材质的工业零件。件越高、壁越薄、越中空,轮廓挖槽与内部支撑这两项就越不能省。
常见问题
陶瓷包装泡棉和玻璃包装泡棉有什么区别?
形状不同,风险不同。玻璃是平面成叠,怕整片弯曲和边缘磕碰,做法是护边加层间隔开;陶瓷是三维中空,怕点载荷顶在不受支撑的曲面壁上,做法是按轮廓挖槽加内部支撑。两种我们都做,选型时请说明件是平的还是中空的。
50 mm、80 mm、100 mm 是单层的吗?
不是。XPE 单层厚度范围是 3~15 mm,50 mm 以上是多层热合成整块的。热合后的整块密度与厚度比叠铺几层更均匀,不会分层。设计槽深时请按整块厚度算。
中空的瓶子怎么做内衬?
通常两层:外套层按外轮廓挖槽把件固定住,另外做一段内撑件塞进件腔,从内侧顶住壁。这样冲击从「壁受弯」变成「壁受压」,薄壁才不容易塌。内撑的外径按件腔内径配,要有一点过盈但不能撑裂。把件的壁厚告诉我们,我们按件配。
矩形槽行不行?
对瓶、罐、碗这类件不行。矩形槽里接触只发生在几个点上,振动会把冲击集中到这几处,而陶瓷最怕点载荷。槽壁要贴着轮廓走,把接触面摊开。这也是陶瓷内衬通常要按图或寄样配做、而不是买现成板材自己裁的原因。
泡棉能防潮吗?
泡棉不吸水(吸水率 ≤0.4%),受潮不会吸胀、不会失去缓冲,这一点对长途运输和仓储很实用。但它不是密封层——外箱的防潮与阻汽由包装结构里的阻隔层负责。需要隔热或阻汽的部位可以复合铝箔。
能做跌落试验用的样品吗?
可以。按你指定的密度、厚度与槽形供样,供包装方做跌落与振动试验。试验方案与判定标准由包装方与货主确定,我们按此供对应的材料。
延伸阅读
玻璃包装泡棉:平板玻璃怎么护边、怎么隔层 · 包装泡棉与泡棉内衬:材料、密度与结构怎么定 · 泡棉内衬定制:模切与 CNC 铣削怎么选 · 酒类包装内衬泡棉:厚垫的层结构与瓶身固定 · 泡棉材料对照:XPE、IXPE、IXPP 怎么分 · 联系博丰泡棉