
Customization
Made to order — density, thickness, colour and die-cut shape to your drawing.
Tell us the part; we will suggest a grade and sample.
Tel.: 13824182115
Email: info@bofoam.com
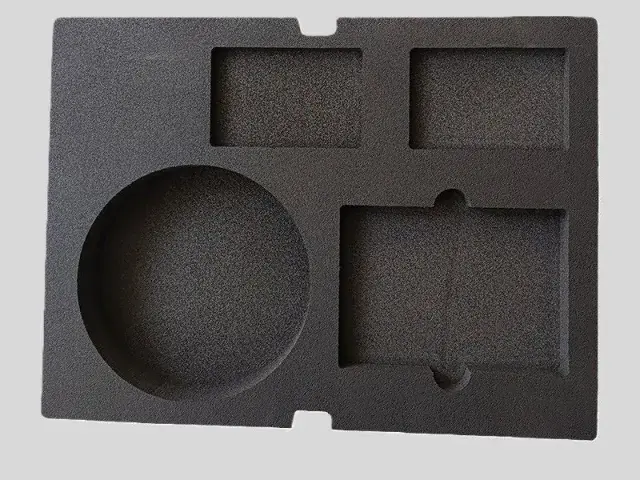
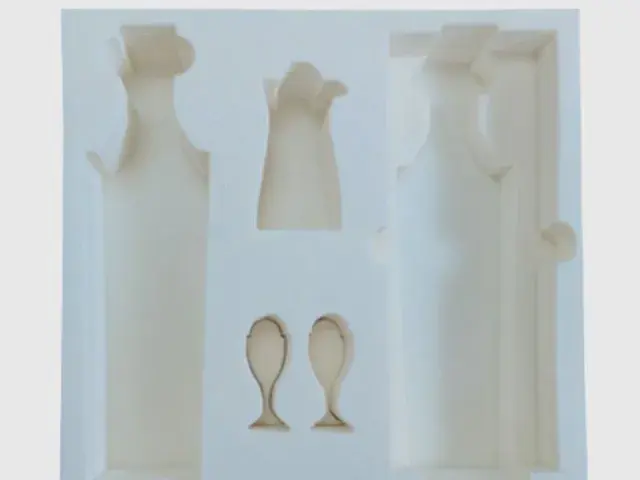
箱包內襯泡棉要做的事很具體:按箱內的腔體成型,把裡面的東西固定住。硬殼箱、設備箱、儀器箱都屬於這一類 —— 箱體本身提供外形與強度,泡棉提供貼合與緩衝。
博豐泡棉生產這類內襯用的 XPE、IXPE 泡棉,並按圖紙模切、熱合、複合與印刷。
常見規格
| 項目 | XPE | IXPE | 箱包內襯通常 |
|---|---|---|---|
| 單層厚度 | 3~15 mm | 0.1~15 mm | 薄層 2~5 mm(2 mm 需 IXPE) |
| 多層熱合 | 15~200 mm | 15~200 mm | 厚內襯靠熱合疊出來 |
| 發泡倍率 | 3~40 倍 | 3~40 倍 | 按內容物重量選 |
| 表觀密度 | 26.8~300 kg/m³ | 26.8~300 kg/m³ | 重物取高段 |
| 吸水率 | ≤0.4% | ≤0.4% | 不吸潮 |
| 壓縮永久變形 | ≤10%(23℃/22h) | — | 腔位長期受力不塌陷 |
腔位怎麼挖
- 按內容物外形挖。每件物品一個腔位,靠輕微過盈夾住,晃動不了。
- 分層。箱內淨高不夠時把內襯分成上下兩片:下片做深腔、上片做淺腔或蓋板,合起來時上下對齊。
- 多層熱合做厚。需要 20 mm 以上時,用熱合把多層疊成一整塊,而不是單層做厚 —— 熱合後密度與厚度更均勻。
- 拉手位與配件位。提手、背帶、電源適配器、說明書的凹位一併按圖挖出。
加工方式
- 模切 / 沖型。按刀模一次沖切,適合外形固定、批量較大的件。
- CNC 銑削。按 CAD 走刀,適合異形、深淺不一的腔位 —— 改圖不用開模。硬殼箱內襯常用它。
- 熱合。多層合成一整塊,做厚度與雙色;熱貼合最厚 100 mm。
- 複合與背膠。可複合不織布、絨布、皮革或鋁箔;也可塗布溶劑膠並覆離型紙做成自黏材。
顏色與表面
常規色為白、黑、灰,也可按色號客製;雙色對比用兩色泡棉熱合 —— 上層一色、下層另一色,開槽後從槽裡露出下層顏色。表面可複合絨布提升觸感(設備箱與禮品箱常見),也可壓花或印刷。
專案有阻燃要求時,可選高阻燃牌號:氧指數 27,滿足 GB 8410 A0 與 UL94 V2。
報價要提供什麼
- 箱內淨尺寸與淨高。
- 每件內容物的外形與尺寸,以及擺放位置(排版圖最好)。
- 每件需要埋多深,是否需要完全包住。
- 內容物重量與運輸方式 —— 決定密度與緩衝厚度。
- 顏色與是否複合布面;數量(決定模切或 CNC)。
常見問題
箱包內襯用哪種泡棉?
常規內襯用 XPE,密度與厚度組合最經濟;薄面層與精細腔位用 IXPE(單層最薄 0.1 mm);需要剛性支撐或耐溫的用 IXPP。重物建議提高密度。
硬殼箱和軟包的內襯有什麼區別?
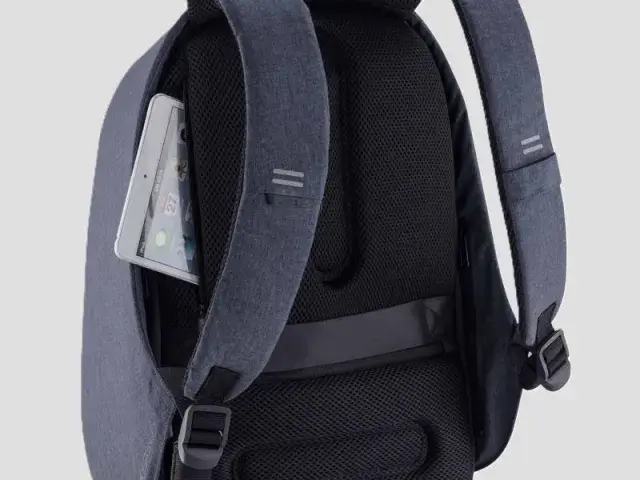
硬殼箱的內襯按腔體成型、把物品固定住,常做 20 mm 以上並用 CNC 銑削;軟包與背包的內襯更薄、更貼身,看重柔韌與耐磨,見背包內襯泡棉。
內襯會不會用久了變鬆?
取決於壓縮永久變形。XPE 在 23±2℃、22 小時條件下 ≤10%,長期夾持後仍能保持大部分厚度。內容物很重時建議提高密度。
箱子會不會受潮發霉?
泡棉本身是閉孔結構,吸水率 ≤0.4%,不吸水也不為黴菌提供生長條件。但它是耐水,不是防水層 —— 箱體的防水仍由箱殼與密封條負責。
可以做成雙色嗎?
可以。兩色泡棉熱合成一整片,開槽後從槽裡露出下層顏色。彩色件建議先確認色板。
能先出樣嗎?
可以,而且建議這樣做。外形複雜時先出樣確認腔位與手感,確認後再批量。