
定制加工
按图纸定制密度、厚度、颜色与外形。模切、CNC 铣削、复合贴膜贴布、分切、背胶都在厂内完成,报价报的是成品件,不只是板材。图纸怎么提、模切与铣削怎么选,见定制件加工说明。
常规材料起订量 1,000 平方米,订单确认后 15–20 天交货;定制件按图纸单独报价。A4 样品免费,运费由我们承担。
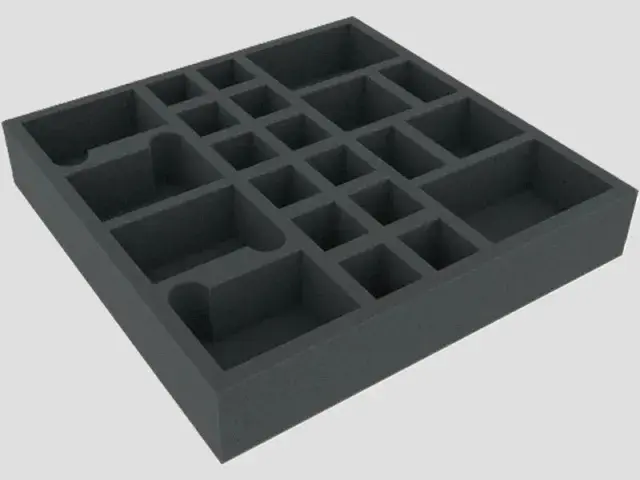
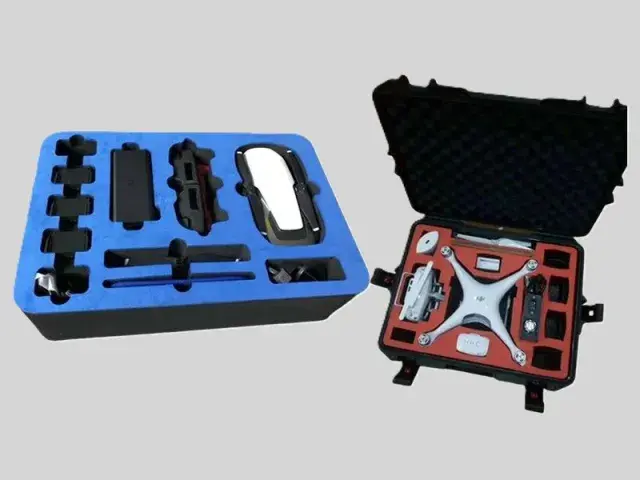
化妆品内衬的难点不在厚度,而在一个盒子里要塞进好几件形状完全不同的小东西:口红是细长圆柱、粉底是矮胖玻璃瓶、眼影盘是扁平方块。它们对固定方式的要求各不相同。
多分格怎么排
- 按件定形。每一格按对应件的外形挖:圆柱件挖圆孔、方盘件挖方孔、异形件按轮廓走刀。
- 格壁要够厚。相邻两格之间的泡棉壁是唯一的隔离。壁太薄时,冲击会让两件互相顶到一起。
- 统一取件方向。所有件最好从同一面放取,装配工时最低;需要翻面的件单独设计。
- 留一处空位。礼盒常需要放说明书、小样或卡片,排布时预留凹位比后期硬塞好。
深浅不同的件怎么处理
矮件与高件放在同一个盒子里时,两种做法:
- 同一层挖不同深度。适用于高度差不大(相差几个毫米)的件。
- 分两层。下层放矮件与底座,上层挖通到需要的高度。层与层之间热合成一整块,装盒时不会错位。
规格取值
| 项目 | XPE | IXPE | 内衬通常 |
|---|---|---|---|
| 单层厚度 | 3~15 mm | 0.1~15 mm | 薄垫 12~16 mm(16 mm 需热合) |
| 发泡倍数 | 3~40 倍 | 3~40 倍 | 中等倍率 |
| 表观密度 | 26.8~300 kg/m³ | 26.8~300 kg/m³ | 玻璃瓶位取中高段 |
| 吸水率 | ≤0.4% | ≤0.4% | 不吸潮 |
| 压缩永久变形 | ≤10%(23℃/22h) | — | 格位长期受力不塌陷 |
玻璃瓶(粉底、精华)比塑料件重,对应的格位密度取高一些;口红、眼影盘这类轻件用中低密度即可。
颜色与表面
常见黑色(衬托产品),也可按色号定制;需要双色时用两色泡棉热合。表面可复合无纺布或绒布 —— 绒布面在化妆品礼盒里很常见,触感与观感都更接近内衬的期望。
批量大的用模切或冲型,多分格、异形的用 CNC 铣削更灵活。专案有阻燃要求时,可选高阻燃牌号:氧指数 27,满足 GB 8410 A0 与 UL94 V2。热贴合多层最厚 200 mm(IXPP 为 100 mm)。
报价要提供什么
- 每件产品的外形与尺寸(图纸或实物描摹),以及件数。
- 盒内净尺寸与盒内净高。
- 每件需要埋多深(露出多少)。
- 是否需要说明书位、小样位。
- 颜色与是否复合绒布;数量(决定模切或 CNC)。
常见问题
形状差别很大,能放进同一个盒子里吗?
可以。每一格按对应件的外形单独挖,互不影响。把每件的外形与摆放位置一起给我们(排版图最好),我们按图加工。
格壁最少要多厚?
没有统一数值 —— 取决于件的重量与运输条件。件越重、跌落风险越高,壁要越厚。把件的重量与包装的运输方式告诉我们,我们按经验给建议值,最终由你的跌落测试确认。
玻璃瓶会压塌格位吗?
取决于压缩永久变形。XPE 在 23±2℃、22 小时条件下 ≤10%,长期夹持后仍保持大部分厚度。玻璃瓶位建议提高密度。
可以复合绒布吗?
可以。泡棉可复合绒布或无纺布,这在化妆品礼盒里很常见 —— 触感和观感都更接近内衬的期望。颜色按色号确认。
能做成上下两片吗?
可以。矮件与高件混装时常用:下片放矮件、上片挖出高件的贯穿位,合起来时互相对齐。
延伸阅读
包装泡棉与泡棉内衬 · 茶叶包装泡棉内衬 · 礼盒包装内衬泡棉 · 酒类包装内衬泡棉 · XPE 泡棉 · 联系博丰泡棉 · 泡棉内衬图纸:槽位挖穿还是留底,差的是底部那一层